
« Laurent, on a encore produit des pièces hors tolérance ce matin. »
Avant, cette simple phrase déclenchait des semaines de réunions interminables, et surtout des temps administratifs à remplir plusieurs documents..
Aujourd’hui, l’affaire est classée en moyenne et résolue en 72 heures chrono, directement sur le terrain.
Le piège silencieux de la non-qualité en usine
Je me souviens d’une usine où les problèmes s’empilaient comme des palettes dans un entrepôt saturé.
Leur taux de non-qualité rongeait silencieusement jusqu’à 5% de leur chiffre d’affaires.
En analysant leurs données de production, un chiffre crevait les yeux.
Ils cumulaient 418 défauts uniquement sur des cotes ou spécifications hors tolérances.
Face à ce mur, les opérateurs se contentaient de signaler les écarts.
Les chefs d’équipe remplissaient docilement des fiches d’anomalie et se débarrassaient de la problématique.
Et le CODIR découvrait le désastre un mois plus tard dans les chiffres, totalement impuissant devant un tableau Excel.
La méthode QRQC : descendre le centre de gravité des problèmes
Il fallait réagir fort et casser la routine.
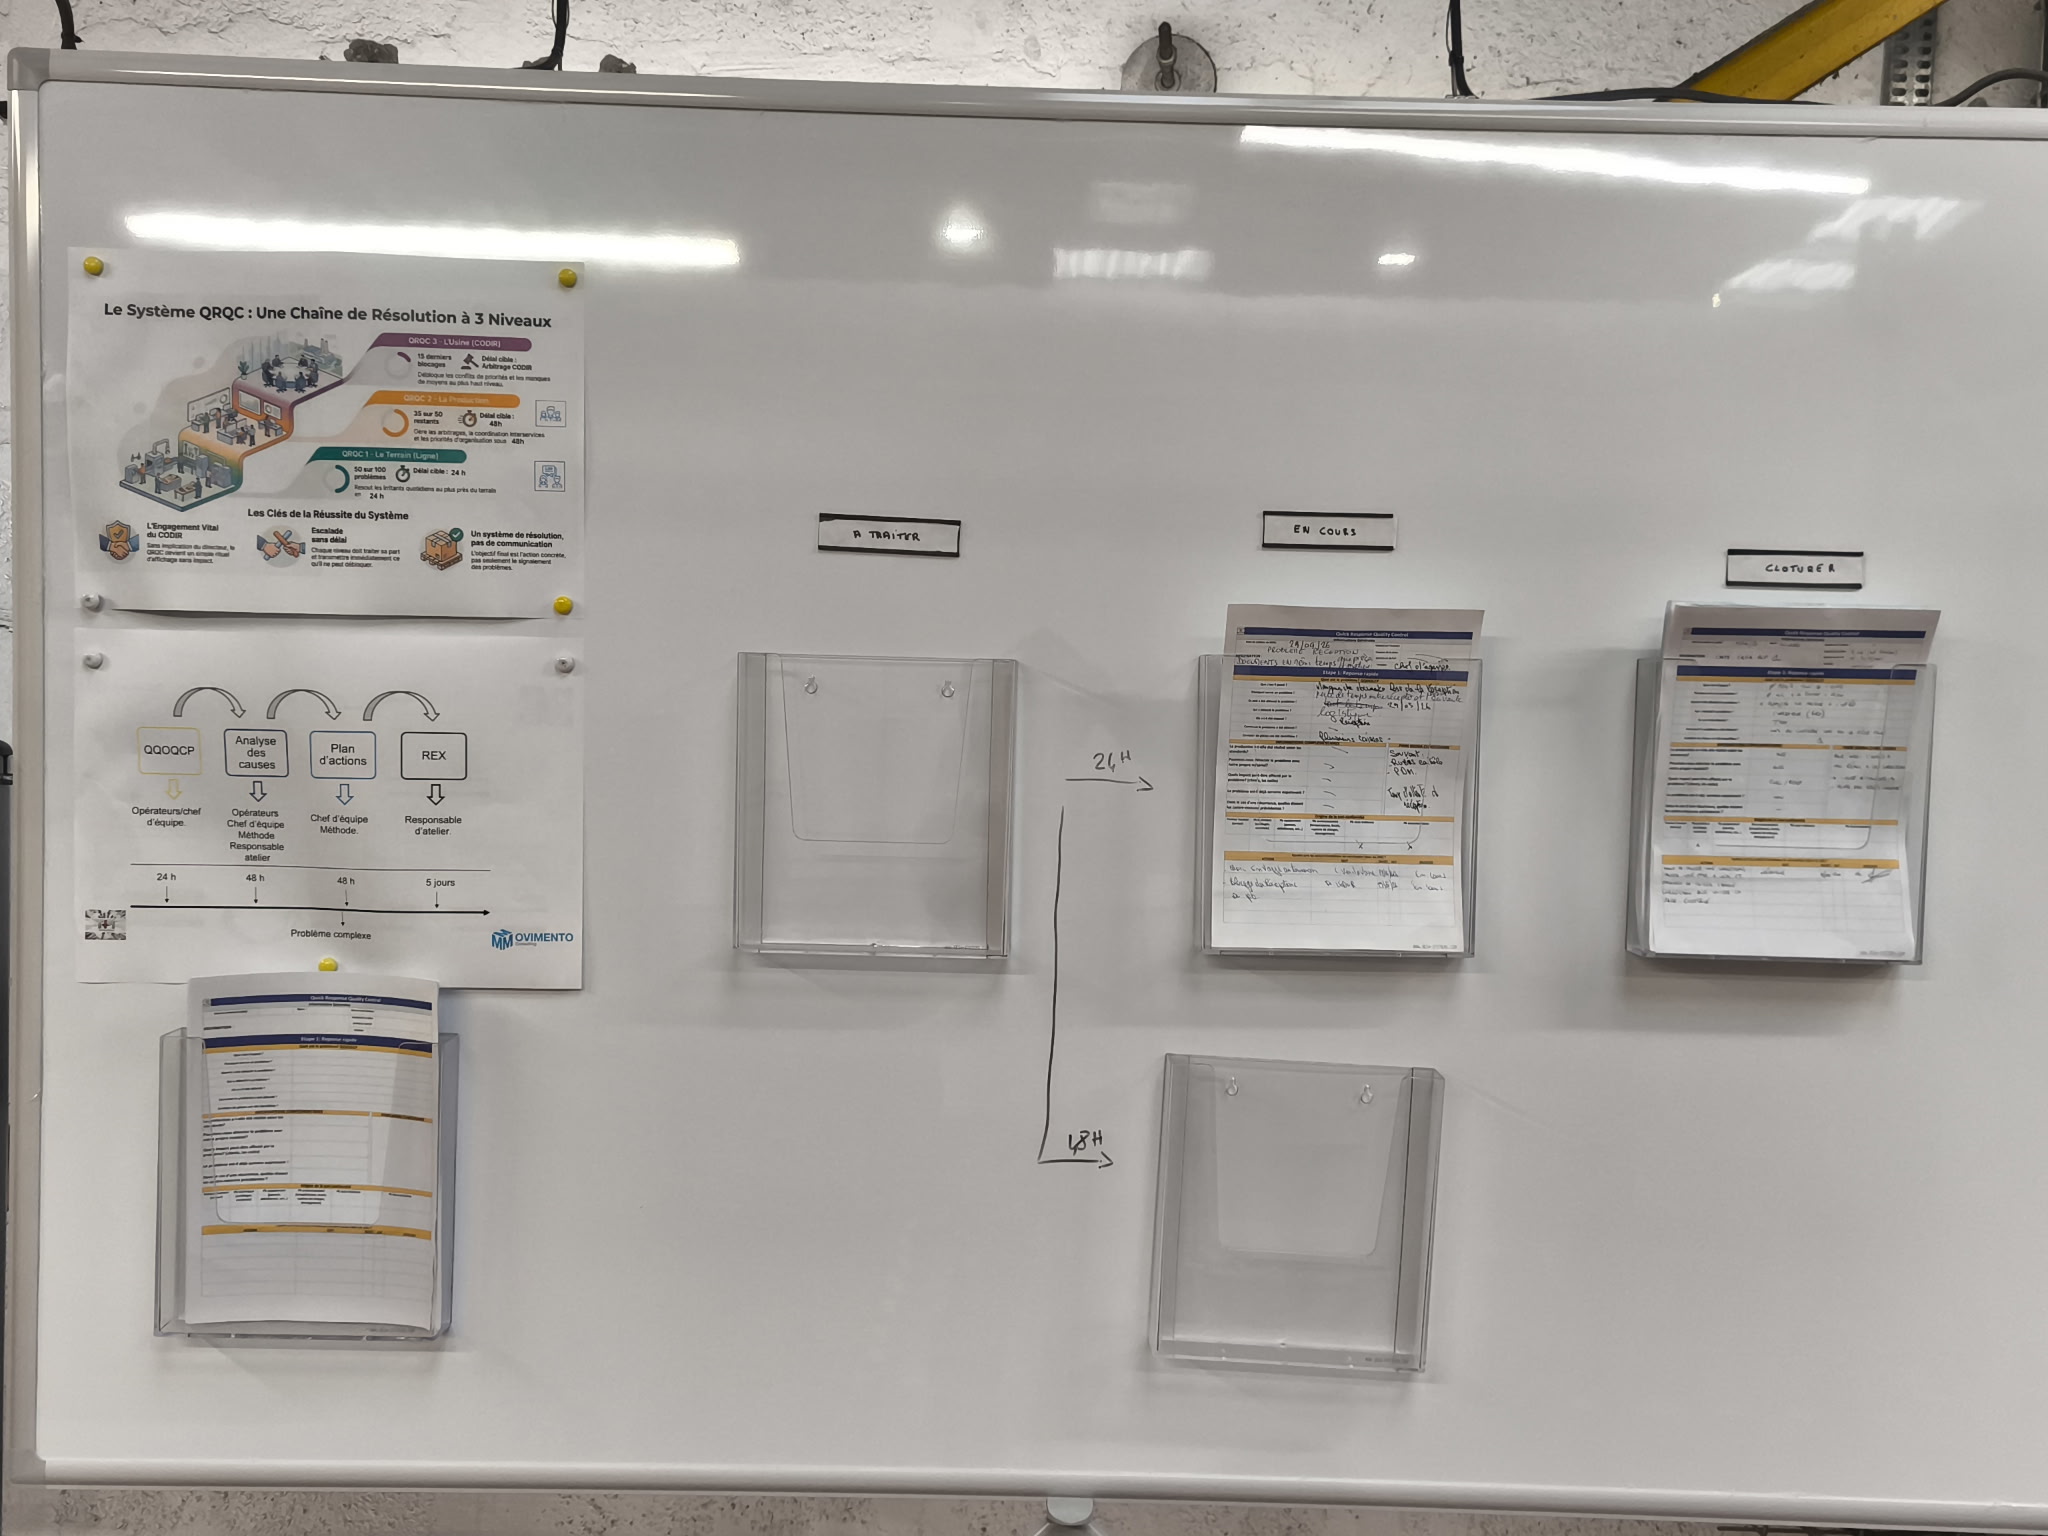
Nous avons déployé le QRQC (Quick Response Quality Control), une approche inventée et éprouvée par Nissan dans les années 1990.
L’objectif n’était pas d’ajouter une lourdeur administrative de plus, mais de simplifier la traçabilité et surtout de responsabiliser les acteurs du terrain.
Il s’agissait de descendre le centre de gravité des problèmes pour les traiter immédiatement au bon niveau.
Le principe repose sur deux piliers indissociables :
🛑 Quick Response : réagir très vite pour stopper l’hémorragie et protéger le client.
🧠 Quality Response : traiter le problème en profondeur pour l’éradiquer définitivement.
En fouillant dans les causes potentiels, nous avons découvert que 82% des défaillances étaient liées au facteur humain. Mais attention : le problème ne venait pas des équipes, il venait d’un système qui ne les responsabilisait pas. Le vrai déclic a eu lieu quand nous avons mis en responsabilité les opérateurs et les chefs d’équipe.
Le temps de traitement des non-conformités est immédiatement passé de plusieurs semaines… à une moyenne de 72 heures.
Les 3 niveaux d’escalade du QRQC
Pour que le système fonctionne sans engorger la direction, l’organisation s’appuie sur une pyramide d’escalade stricte :
📊 Niveau 1 : Le QRQC Terrain (Ligne)
- C’est la base, au plus près de la ligne de production.
- On y règle 50 problèmes sur 100.
- ⏱️ Le délai cible est de 5 jours maximum pour tuer les irritants du quotidien.
⚙️ Niveau 2 : Le QRQC Production
- Il prend le relais sur les 35 problèmes restants qui dépassent le périmètre d’une seule ligne.
- C’est le lieu de la coordination inter-services (maintenance, méthodes, qualité).
- ⏱️ Le délai cible est fixé à 2 semaines.
🏛️ Niveau 3 : Le QRQC Usine (CODIR)
- Seuls les 15 derniers blocages complexes remontent jusqu’au directeur d’usine.
- L’objectif est d’arbitrer les conflits de priorités et de débloquer les moyens nécessaires.
- 🛑 L’engagement du CODIR est vital : sans l’implication de la direction, le QRQC devient une simple coquille vide sans impact réel.
Les 6 étapes clés pour éradiquer un défaut pour de bon
À chaque niveau, les équipes appliquent rigoureusement le même enchaînement méthodique :
🚨 1. Identification : Arrêter la ligne si nécessaire pour ne plus jamais expédier de pièce non conforme.
🔍 2. Caractérisation : Observer et décrire précisément ce qui a dysfonctionné.
🛡️ 3. Sécurisation : Protéger le client avec des mesures d’urgence immédiates sans bloquer l’usine.
🧩 4. Analyse des causes racines : Utiliser la méthode des « 5 Pourquoi » pour remonter à la source exacte du problème.
🛠️ 5. Actions correctives : Mettre en place des solutions pérennes (et non de simples pansements).
📈 6. Capitalisation : Standardiser la bonne pratique pour qu’elle profite à l’ensemble du site.
Ce qu’il faut retenir
Aujourd’hui, l’usine est en train de retrouver une sérénité opérationnelle.
La résolution de problèmes doit être désormais intégrée au plus près des opérateurs, garantissant autonomie et réactivité.
Et dans vos ateliers, quel est le délai moyen pour éliminer définitivement un problème récurrent de non-qualité ?


 Send message